Masuda Yoshihide  |  庫存單位: MASU_B1DA_GY240

增田 吉秀 青鋼一號 大馬士革 牛刀 240mm

正常價格 $20,693.00

重要提醒:碳鋼刀如未妥善保養,容易快速生鏽或形成氧化膜。需要定期清潔、擦乾及上油。如果您不熟悉碳鋼的保養方式,建議改選不鏽鋼刀款。

目前已售完

留下您的電子郵件,商品一到貨,我們就寄一封通知給您。

只寄一封通知,不寄行銷信。隱私權政策.

詳細規格
系列 初心 x 增田 青鋼一號 大馬士革 梨地
刀型 牛刀 / 主廚刀
刃型 雙刃
重量 258 g | 9.1 oz
刃長 244 mm | 9 39/64″
根部高度 56 mm | 2 13/64″
根部厚度 3.3 mm | 1/8″
中段厚度 2.8 mm | 7/64″
距刀尖 1cm 厚度 1.4 mm | 1/16″
鋼材 青鋼一號 | 碳鋼
刀身結構 三枚合 - 軟鐵大馬士革夾層
硬度 (HRC) 61 - 64
表面處理 梨地
刀柄 特殊柄
地區 三條
最適合用來…
  • 愛好者
  • 收藏家
  • 全澳洲境內購買刀具滿 AU$200 即享免運費。
  • 透過 DHL Express 提供全球配送,3 至 5 天送達。


增田的青鋼一號大馬士革對我們來說真是個驚喜,不僅因為這把刀的紋理與表面處理獨特而驚艷,更因為我們在製刀界聽到了一個意想不到的名字。作為此系列的製作者,增田武先生是一位經驗極其豐富的鍛冶職人,但他的專長一直在於切出:一種傳統的單刃木工與園藝工具。事實上,自從他以第二代鍛冶職人的身份繼承増田切出工場以來,他鍛造切出已超過半個世紀,並榮獲「傳統工藝士」的稱號。我們店內長期販售他的切出作品,因此得知他轉戰製刀領域時,著實讓我們大吃一驚。

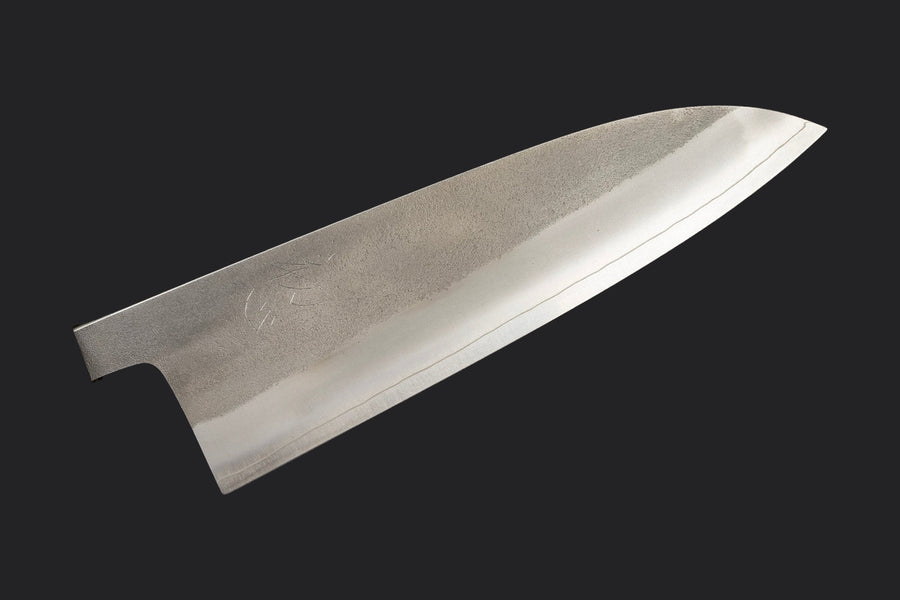
增田先生的工廠位於三條地區,他的作品確實展現出該地域的幾分特色。刀背厚度雖不及吉金或忠房等典型三條製刀師那般厚實,但仍具備明顯的錐度,且厚度一路維持至刀尖。表面經過極為精細的梨地處理,包鋼部分光澤明亮,卻仍保留了鍛造所形成的紋理,視覺效果幾乎媲美佐治武士的 Diamond 大馬士革飾面。刃面的研磨極致細膩,採用高目數拋光的霞完工;與我們常見堺刀具的典型質感不同,其芯鋼上的磨痕更為內斂柔和,軟鐵層則顯得更加朦朧透亮。這種獨特完工工藝所營造出的絕美對比,無論觸感或外觀,都令人聯想到初心 Komorebe 系列以天然砥石完成的風貌。

Knives and Stones 岩刃社對於這款刀的研磨其實也提供了一些建議。2025 年 2 月,當該系列的第一把原型刀送達時,我們恰巧就在初心的辦公室裡。當時那把原型刀的鎬線位置比現在的最終版本低了許多,這意味著在刀背厚度相同的情況下,刀刃切入食材後刃面會明顯較厚,容易產生夾刀現象並增加切割阻力。因此,我們向初心建議採用不同的研磨方式。這種全新的研磨保留了寬闊優美的刃面,搭配高挑寬大的刀身輪廓,造就出極適合剁切的設計。雖然刃口後方仍保有一定厚度,讓它稱不上是市面上最滑順的切刀,但在進行大量備料時,多一分強度反而讓人更安心。

唯一需要特別留意的是包覆鋼材。儘管外觀經過高度拋光處理,這本質上仍屬於鐵質大馬士革包覆鋼,因此整個刀身都必須妥善保養,才能防止生鏽。從這把刀的定價來看,它顯然是一件著重藝術性與工藝價值的作品,但若您打算實際投入日常使用,它的表現也絕對不會讓您失望。對於喜愛獨特刀具、且對背後故事饒富興趣的收藏家而言,我也非常推薦這把刀。

優點 缺點
  • 極具收藏價值
  • 極具藝術性的
  • 出色的做工與細節處理
  • 容易生鏽
  • 高預算
保養說明
  1. 不要切硬物!日本刀比較脆,砍骨頭是絕對不可以的!
  2. 使用後請以中性清潔劑清洗,並擦乾;
  3. 請不要用洗碗機清洗刀具,這會損傷木柄;
  4. 注意不要讓刀長時間放在熱源附近;
  5. 其實用鈍刀比用利刀危險得多!
  6. 日本廚刀最好定期使用磨刀石研磨。
  7. 若是碳鋼刀,長期存放前請上油防鏽。

增田切出工場

增田切出工場,三條

顧名思義,增田切出工場是一家專注於切出刀生產的鍛冶坊。切出是木工與園藝中常用的傳統工藝用刀,其結構與出刃、柳刃這類單刃廚刀有許多相似之處。增田切出工場創立於昭和時代初期,由獲新潟縣授予傳統工藝士稱號的鍛造師 Takeshi Masuda 經營。

增田師傅鍛造的切出刀品質確實非常出色,無論是素雅的黑打、鎚目黑打,還是令人驚豔的扭轉大馬士革鍛地。表面處理滑順均勻,刃面上的霞研磨乾淨且對比分明。

然而,隨著現代工具與製造技術的進步,切出一詞已漸行漸遠,如今只存在於研磨愛好者與收藏家的口中。增田切出工場也正嘗試轉型,增田吉秀提出了製作可用於模具與射出成型零件的去毛邊切出刀的構想。由於這位師傅非常精通鍛接技術,他們也在探索刀具製作業務的潛力。在這個家族的一些訪談中,可以看到他們守住伴隨工場一同傳承下來的文化與技術的決心。

“新潟三條的切出刀製作者。”

特色 切出,木工用的小刀
官網 masukiri.jp Instagram @增田切出 進一步了解 增田切出工場

增田切出工場 · 三條

刀具詳情

常見問題

牛刀還是三德刀:我該選哪一把?

兩者都是萬用的日式刀具,對大多數家庭料理人來說,無論選哪一把都能應付日常備料的大部分工作。選擇的關鍵在於長度、刃型,以及你習慣的切法。

牛刀就是日式的主廚刀,刃口弧度平緩,除了直切之外,也能滑切與搖刀。藤次郎的西式刀型指南指出,家用牛刀的尺寸為 150 至 210mm,專業用途則可達 360mm。更長的刃長與尖細的刀尖帶來更廣的作業範圍與用途,從肉類到大型的蔬果都能應付。

藤次郎的日式刀型指南指出,家用三德刀的尺寸為 165 至 170mm;三德刀的刃型較平,刀尖為圓潤的羊足型刀尖。它適合直上直下的推切,對手小的人或狹窄的廚房來說,操作起來靈活俐落,是經典的日式家用刀。

經驗法則:想要一把用途更廣、作業範圍更大的萬用刀,就選牛刀;偏好刀身緊湊、容易控制的刃,就選三德刀。我們有不少顧客最後兩把都買了。

牛刀的用途是什麼?

牛刀是萬用於各種料理的主廚刀,基本上為雙刃。一份刀具製造商的指南指出,它於明治時代隨著吃牛肉的飲食文化傳入日本,並因此得名,但它並非只用來切肉。

一本日本辭典描述牛刀比三德刀更薄,刀尖較尖,廣泛用於切肉、魚和蔬菜。

我該選擇多長的牛刀?

一份刀具製造商的指南列出家庭用為 150 至 210 mm、雙刃;專業廚房用為 180 至 360 mm、單刃或雙刃。

我們建議家庭廚房從 210 mm 的牛刀開始,如果經常切大塊食材且砧板夠大,再升級到 240 mm。

240mm 與 210mm 牛刀:該選哪個尺寸?

選 210mm。我們只有在使用者具備約 45cm 可用的砧板、大量烹調,而且經常分切大塊肉或整條魚時,才會建議 240mm。

在我們為商品頁面實測過的牛刀上,多出來的長度是真的。截至 2026 年 10 月,我們所列出的 210mm 牛刀共實測 111 把,從刀跟到刀尖的刃長中位數為 213mm;240mm 的牛刀共實測 100 把,中位數為 240mm。240mm 的也更重,中位數為 212g 對 175g,刀跟也稍微高一些,50mm 對 48mm。

這段長度帶給你更長的運刀行程。240mm 一兩個拉切動作就能處理完一大塊肉,移動一整盤切好的蔬菜時也不用那麼頻繁撥弄。代價是砧板空間與操控性。在小砧板上,刀尖會懸在砧板邊緣之外,香草、紅蔥頭這類細活用起來會覺得刀比工作需要的還大。

日本廚刀或德國廚刀:我該買哪一種?

我們的建議:若您想要最鋒利的刀鋒,且不介意保養較硬的刀刃,請選擇日本廚刀;若您想要較韌、較容錯、可隨手用磨刀棒整理刀鋒並用於大量備料的刀具,請選擇德國廚刀。就兩種日本廚刀鋼材而言,鋼材製造商自己公布的數據即從 60 HRC 起跳:武生特殊鋼將 VG10 評為 HRC 60 以上,Proterial 列出青鋼二號的淬火硬度為 60 HRC 以上。

我們對日本廚刀的保養建議:避免切骨頭、冷凍食品和非常硬的瓜類,並使用木質或塑膠砧板。

刀上的平直段是什麼?它和「甜蜜點」是同一回事嗎?

平直段是從刀跟往刀身中間延伸的一段平直刃口,也就是能沿著刃線接觸砧板的部分。在我們的店裡,我們稱之為甜蜜點;在其他地方,「甜蜜點」常常指的是配重平衡點,所以最好先問清楚對方指的是哪一個。

過了平直段之後,刃口會朝刀尖方向彎起(這段是刀腹),適合擺盪式或拉切的刀法。研磨師也會用「平直段」來指刃口磨損出的一段,所以如果你要說的是刃線形狀,說「刃口平直的部分」會更清楚。

碳鋼刀會生鏽嗎?該如何保養?

會,青鋼、白鋼這類碳鋼會與食材、水分和酸起反應,放著濕著不管就可能出現鏽斑或生鏽。正常使用下,刀身會形成灰色、藍色與棕色的氧化膜,這是碳鋼刀必然會有的現象,而不是損傷。

青鋼只含少量的鉻,遠低於不鏽鋼所需的含量,所以殘留在刀身上的水會讓它出現鏽斑。氧化膜是一層穩定的氧化物,能減緩生鏽的速度;橘色或紅色的小點則是鏽。

保養一旦成為習慣,其實很簡單:

  • 處理食材時隨手擦拭刀身,尤其切過洋蔥、柑橘或番茄之後。
  • 用完後,用溫水加一點洗碗精清洗,然後立刻用毛巾擦乾。不要讓它自然風乾,也不要放在水槽或瀝水架上,更絕對不要放進洗碗機。
  • 擦乾後收納:可以放在磁吸刀架上、收進刀鞘裡,或插在刀座上,置於乾燥處。
  • 如果刀具要閒置一段時間,收納前先在刀身抹上薄薄一層食品級的礦物油。

如果真的發現生鏽,可以用除鏽橡皮擦加一點水去除輕微的橘色鏽斑,然後擦乾刀身並上一層油。我們販售CKK 和 Naniwa 的除鏽橡皮擦,還有光陽 Sunlite 研磨膏(藍色鋼材用),可以去除輕微的表面鏽或讓刀面恢復原有質感。刃口本身生的鏽,下次研磨時就會磨掉。深的鏽蝕凹孔則需要專業的研磨師傅處理。拋光面或黑打面的刀具請避免使用鋼絲絨或粗糙的刷洗方式,因為會刮傷表面。

不鏽鋼夾層的刀具只有沿著刃口那條細細的碳鋼會生鏽,包覆層仍保持乾淨。碳鋼包覆或本燒的刀身則整面都可能生鏽,必須整面都做同樣的保養。

只要付出這一點點用心,碳鋼就會回報你比大多數不鏽鋼更鋒利的刃口,以及更輕鬆的研磨。

青鋼一號和青鋼二號有什麼不同?

製造這兩種鋼材的 Proterial 對兩者的描述相同:一種添加鎢與鉻以改善熱處理性能與耐磨性的合金鋼,淬火後硬度可達 60 HRC 以上。

其數據顯示,青鋼一號(青紙1号)的碳與鎢含量較多,碳為 1.25 至 1.35%、鎢為 1.50 至 2.00%,而青鋼二號為 1.05 至 1.15% 與 1.00 至 1.50%;鉻則為 0.30 至 0.50% 對 0.20 至 0.50%。

您可能也喜歡